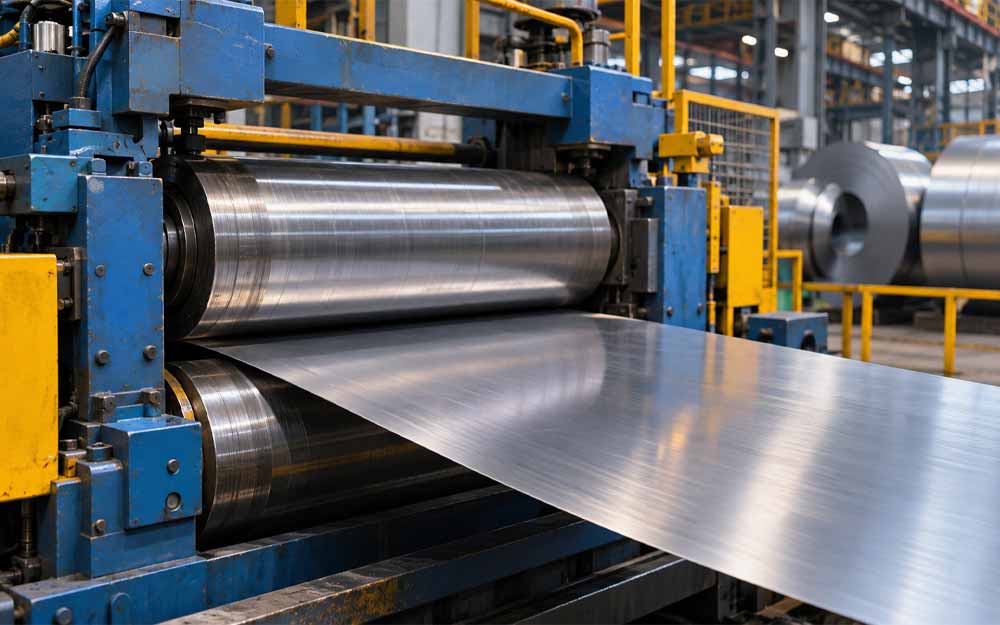
دستگاه نورد ورق یکی از تجهیزات مهم صنعت فولاد و فلزکاری است که برای کاهش ضخامت، تغییر ابعاد یا شکلدهی ورقهای فلزی مورد استفاده قرار میگیرد. این دستگاه با استفاده از غلتکهای چرخان و اعمال فشار کنترلشده، امکان تولید ورقهایی با ضخامت مشخص یا تبدیل ورق تخت به قطعات منحنی را فراهم میکند. بسیاری از محصولات فولادی مانند ورق سیاه، ورق روغنی، لوله و مخازن فلزی بهطور مستقیم یا غیرمستقیم با فرایند نورد ارتباط دارند.
دستگاههای نورد ورق از نظر ساختار، تعداد غلتکها، روش عملکرد و نوع محصول خروجی با یکدیگر متفاوتاند. برخی از آنها در خطوط تولید فولاد برای کاهش ضخامت استفاده میشوند و گروهی دیگر وظیفه خمکاری و فرمدهی ورق را بر عهده دارند.
در ادامه بررسی میکنیم دستگاه نورد ورق چیست، چگونه کار میکند، چه انواعی دارد و تفاوت نورد گرم، نورد سرد و دستگاههای رولکن ورق در چیست.
دستگاه نورد ورق چیست و چگونه کار میکند؟
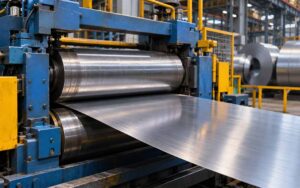
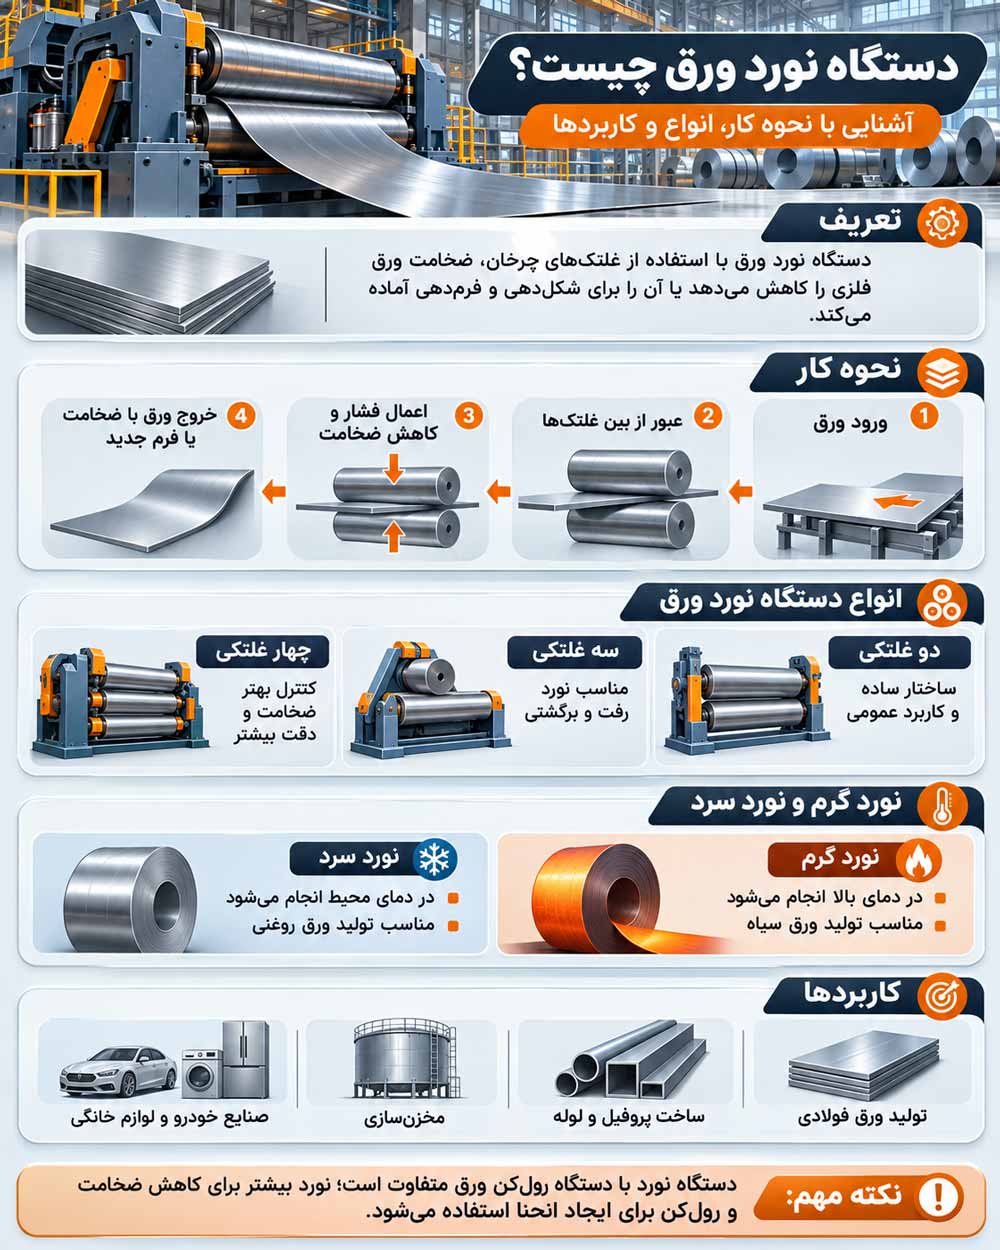
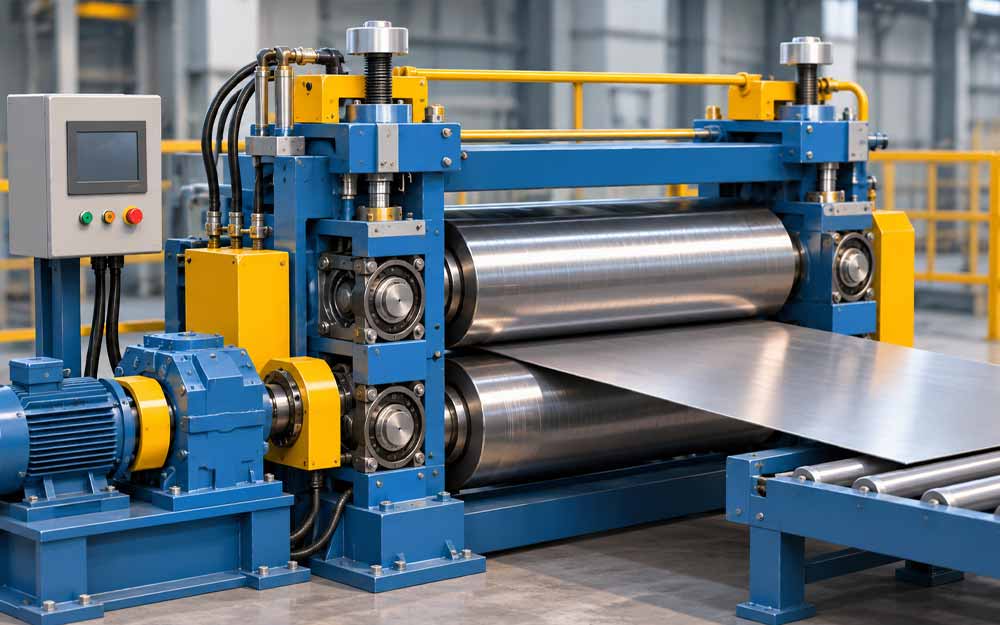
دستگاه نورد ورق (Sheet Rolling Machine) به مجموعهای از ماشینآلات صنعتی گفته میشود که با استفاده از غلتکهای چرخان، نیروی فشاری یا خمشی به فلز وارد میکنند و باعث تغییر شکل آن میشوند. در خطوط تولید ورق فولادی، هدف اصلی نورد معمولاً کاهش ضخامت و افزایش طول قطعه است؛ درحالیکه در کارگاههای ساخت تجهیزات فلزی، از دستگاه رولکن برای ایجاد انحنا در ورق استفاده میشود.
در فرایند نورد کاهشی، قطعه فلزی از فاصله میان دو یا چند غلتک عبور میکند. فاصله غلتکها، نیروی اعمالشده و سرعت حرکت آنها بهگونهای تنظیم میشود که ضخامت فلز کاهش پیدا کند. ازآنجاکه تغییر شکل در محدوده پلاستیک ماده انجام میشود، ورق پس از خروج از دستگاه ضخامت جدید خود را حفظ میکند.
برای مثال، در یک خط نورد گرم، تختال فولادی پس از رسیدن به دمای مناسب از چند قفسه نورد عبور میکند. در هر مرحله، ضخامت آن کاهش یافته و طول قطعه افزایش پیدا میکند تا در نهایت ورق فولادی با ابعاد موردنظر تولید شود.
عملکرد دستگاه نورد ورق را میتوان در چند مرحله خلاصه کرد:
- آمادهسازی مواد اولیه: تختال یا ورق فولادی بر اساس نوع فرایند و مشخصات محصول آماده میشود.
- تنظیم غلتکها: فاصله، سرعت و نیروی غلتکها مطابق ضخامت و جنس فلز تنظیم میشود.
- عبور فلز از دستگاه: قطعه تحت فشار غلتکها قرار گرفته و تغییر شکل میدهد.
- کنترل ضخامت و ابعاد: پارامترهای خروجی با تجهیزات اندازهگیری بررسی میشوند.
- تکمیل فرایند: ورق بسته به نوع خط تولید، خنککاری، برشکاری یا کلافپیچی میشود.
میزان کاهش ضخامت در هر مرحله به عواملی مانند جنس فولاد، دما، ظرفیت دستگاه و نیروی موردنیاز بستگی دارد.
انواع دستگاه نورد ورق
انواع دستگاه نورد ورق را میتوان بر اساس تعداد غلتکها، آرایش آنها و هدف فرایند دستهبندی کرد. در خطوط تولید فولاد، دستگاههای دو غلتکی، سه غلتکی، چهارغلتکی و چندغلتکی کاربرد دارند. البته ساختار این تجهیزات با دستگاههای رولکن ورق که برای خمکاری استفاده میشوند متفاوت است.
دستگاه نورد ورق دو غلتکی
دستگاه نورد دو غلتکی یا Two-High Rolling Mill یکی از سادهترین ساختارهای نورد صنعتی محسوب میشود. این دستگاه دارای دو غلتک است که در جهت مخالف یکدیگر میچرخند و قطعه فلزی از فاصله میان آنها عبور میکند.
با تنظیم فاصله غلتکها، امکان کاهش ضخامت ورق فراهم میشود. دستگاههای دو غلتکی میتوانند بهصورت رفتوبرگشتی یا یکطرفه طراحی شوند. در مدلهای رفتوبرگشتی، جهت چرخش غلتکها تغییر میکند تا قطعه چندین مرتبه از یک قفسه عبور کند.
سادگی ساختار، نگهداری نسبتاً آسان و کاربرد در مراحل مختلف نورد از ویژگیهای این نوع دستگاه است. بااینحال، محدودیت کنترل خمش غلتکها ممکن است بر دقت ضخامت در عرض ورق تأثیر بگذارد.
دستگاه نورد ورق سه غلتکی
در دستگاه نورد سه غلتکی صنعتی یا Three-High Rolling Mill، سه غلتک روی یکدیگر قرار میگیرند. قطعه فلزی میتواند در مسیر رفت از فاصله میان دو غلتک و در مسیر برگشت از فاصله میان جفت دیگر عبور کند.
این آرایش امکان انجام نورد رفتوبرگشتی را بدون تغییر جهت چرخش تمام غلتکها فراهم میکند. به همین دلیل، در برخی خطوط نورد قدیمی یا کاربردهای خاص مورد استفاده قرار گرفته است.
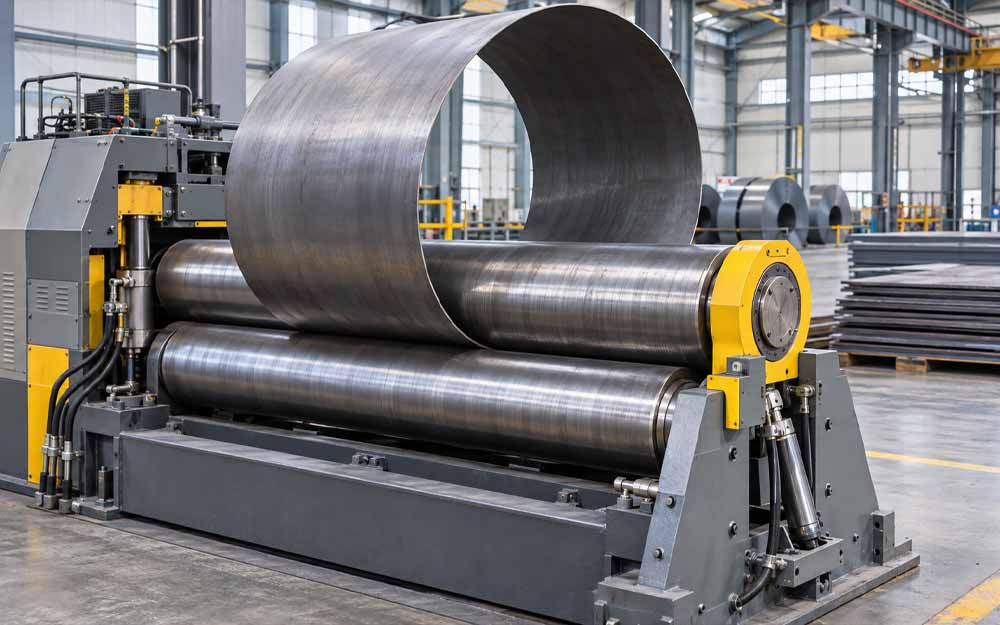
باید توجه داشت که این دستگاه با دستگاه نورد ورق سه غلطک مخصوص خمکاری تفاوت دارد. در دستگاه رولکن سه غلتکی، آرایش غلتکها برای تبدیل ورق تخت به استوانه یا قوس طراحی میشود، نه لزوماً کاهش ضخامت آن.
دستگاه نورد ورق چهار غلتکی
دستگاه نورد چهارغلتکی یا Four-High Rolling Mill دارای دو غلتک کاری و دو غلتک پشتیبان است. غلتکهای کاری مستقیماً با ورق تماس دارند و غلتکهای پشتیبان با کاهش تغییر شکل غلتکهای کاری، به کنترل بهتر ضخامت کمک میکنند.
استفاده از غلتکهای کاری کوچکتر باعث کاهش طول ناحیه تماس و نیروی موردنیاز نورد میشود. این ساختار بهویژه در خطوط نورد سرد و تولید ورقهایی که به دقت ابعادی بالاتری نیاز دارند، کاربرد دارد.
دستگاه نورد چندغلتکی
در دستگاه نورد چندغلتکی یا Cluster Rolling Mill، تعداد بیشتری غلتک پشتیبان برای حمایت از غلتکهای کاری استفاده میشود. این طراحی به کنترل تغییر شکل غلتکها کمک کرده و امکان تولید ورقهای نازک و دقیق را فراهم میکند.
دستگاههای ششغلتکی و بیستغلتکی از نمونههای این گروه هستند که در برخی خطوط تخصصی نورد سرد و تولید ورقهای نازک فولادی یا آلیاژی استفاده میشوند.
| نوع دستگاه | ساختار اصلی | کاربرد |
|---|---|---|
| دو غلتکی | دو غلتک کاری | کاهش ضخامت در نورد گرم و سرد |
| سه غلتکی | سه غلتک روی یکدیگر | نورد رفتوبرگشتی |
| چهارغلتکی | دو غلتک کاری و دو پشتیبان | تولید ورق با کنترل بهتر ضخامت |
| چندغلتکی | غلتکهای کاری و چند پشتیبان | تولید ورقهای نازک و دقیق |
اجزای اصلی دستگاه نورد ورق
دستگاه نورد ورق فولادی از مجموعهای از قطعات مکانیکی، هیدرولیکی و کنترلی تشکیل شده است. هماهنگی این اجزا نقش مهمی در کیفیت سطح، یکنواختی ضخامت و عملکرد خط تولید دارد.
مهمترین اجزای دستگاه عبارتاند از:
- غلتکهای نورد: قطعات استوانهای مقاومی هستند که با چرخش و اعمال فشار باعث تغییر شکل فلز میشوند. جنس و سختی آنها بر اساس شرایط کاری انتخاب میشود.
- قفسه نورد: سازهای مستحکم است که غلتکها، یاتاقانها و تجهیزات تنظیم را در موقعیت مناسب نگه میدارد.
- یاتاقانها: وظیفه تحمل بار غلتکها و کاهش اصطکاک هنگام چرخش را بر عهده دارند.
- موتور و سیستم انتقال قدرت: نیروی لازم برای چرخش غلتکها را از طریق گیربکس، شفت و سایر اجزا تأمین میکنند.
- سیستم تنظیم فاصله غلتکها: با تغییر موقعیت غلتکها، ضخامت خروجی و نیروی نورد کنترل میشود.
- سیستم کنترل: پارامترهایی مانند سرعت، نیرو، ضخامت و موقعیت غلتکها را پایش و تنظیم میکند.
در خطوط پیشرفته، تجهیزات اندازهگیری ضخامت، سیستم کنترل اتوماتیک ضخامت (AGC)، حسگرهای دما و تجهیزات خنککاری نیز به مجموعه اضافه میشوند.
عملکرد صحیح هر یک از این اجزا اهمیت زیادی دارد؛ زیرا خرابی یاتاقان، تنظیم نامناسب فاصله غلتکها یا نوسان سرعت ممکن است باعث ایجاد عیوب سطحی و تغییر ضخامت ورق شود.
تفاوت دستگاه نورد گرم و سرد ورق
دستگاههای نورد ورق بر اساس دمای انجام فرایند به دو گروه اصلی نورد گرم و نورد سرد تقسیم میشوند. تفاوت این دو روش تنها به دما محدود نیست، بلکه بر کیفیت سطح، دقت ابعادی و خواص مکانیکی محصول نهایی نیز تأثیر میگذارد.
دستگاه نورد گرم ورق
در دستگاه نورد گرم ورق (Hot Rolling Mill)، فولاد در دمای بالاتر از دمای تبلور مجدد تحت فشار قرار میگیرد. در تولید صنعتی ورق فولادی، تختال معمولاً در کوره تا دمای بالا گرم شده و سپس وارد قفسههای نورد میشود.
گرمکردن فلز باعث کاهش مقاومت آن در برابر تغییر شکل شده و امکان کاهش قابلتوجه ضخامت را فراهم میکند. این روش برای تولید ورقهای فولادی در حجم بالا کاربرد گستردهای دارد.
یکی از محصولات اصلی این فرایند، ورق سیاه است که به دلیل تشکیل لایه اکسیدی روی سطح، معمولاً ظاهری تیرهتر و زبرتر از ورق سرد دارد.
برای بررسی مشخصات و نرخ محصولات تولیدشده با این روش میتوانید به صفحه قیمت ورق سیاه در آهنگر مراجعه کنید.
همچنین در مقاله ورق سیاه چیست ویژگیها و کاربردهای این محصول بهصورت جداگانه بررسی شده است.
دستگاه نورد سرد ورق
در دستگاه نورد سرد ورق (Cold Rolling Mill)، عملیات کاهش ضخامت معمولاً در دمای محیط و پایینتر از دمای تبلور مجدد انجام میشود. ماده اولیه اغلب ورق گرم اسیدشوییشده است که برای رسیدن به ضخامت کمتر و دقت ابعادی بالاتر وارد خط نورد سرد میشود.
در این روش، کنترل ضخامت و کیفیت سطح اهمیت زیادی دارد. همچنین تغییر شکل سرد باعث افزایش استحکام از طریق کارسختی میشود و ممکن است برای بازیابی شکلپذیری، عملیات بازپخت انجام گیرد.
ورق روغنی یکی از محصولات شناختهشده خطوط نورد سرد است که به دلیل سطح صافتر و دقت مناسب، در تولید لوازم خانگی، قطعات خودرو و محصولات صنعتی کاربرد دارد.
برای مقایسه محصولات تولیدکنندگان مختلف و مشاهده نرخهای بازار، صفحه قیمت ورق روغنی در دسترس است.
| ویژگی | نورد گرم ورق | نورد سرد ورق |
|---|---|---|
| دمای فرایند | بالاتر از دمای تبلور مجدد | پایینتر از دمای تبلور مجدد |
| ماده اولیه رایج | تختال فولادی | ورق گرم اسیدشوییشده |
| هدف اصلی | کاهش عمده ضخامت و تولید ورق | کاهش بیشتر ضخامت و بهبود دقت |
| کیفیت سطح | معمولاً دارای پوسته اکسیدی | معمولاً صافتر و یکنواختتر |
| دقت ابعادی | معمولاً کمتر از نورد سرد | معمولاً بالاتر |
| محصول نمونه | ورق سیاه | ورق روغنی |
| کاربرد | سازهها و صنایع سنگین | قطعات دقیق و محصولات ظریفتر |
انتخاب بین این دو روش به مشخصات فنی محصول نهایی بستگی دارد و نمیتوان یکی را برای تمام کاربردها برتر دانست.
تفاوت دستگاه نورد ورق با دستگاه رولکن ورق چیست؟
یکی از نکات مهم در شناخت ماشینآلات نورد، تفاوت دستگاه کاهش ضخامت با دستگاه رولکن یا خمکن ورق است. هر دو دستگاه از غلتک استفاده میکنند، اما هدف عملکرد آنها یکسان نیست.
دستگاه نورد کاهشی برای تغییر ضخامت و ابعاد فلز طراحی شده است. در این فرایند، ورق یا تختال از میان غلتکها عبور میکند و با کاهش ضخامت، طول آن افزایش مییابد.
در مقابل، دستگاه رولکن ورق (Plate Rolling Machine) برای ایجاد انحنا در ورق تخت کاربرد دارد. این دستگاه با اعمال نیروی خمشی، ورق را به شکل استوانه، مخروط یا قوس تبدیل میکند و کاهش ضخامت، هدف اصلی آن نیست.
دستگاههای رولکن معمولاً در مدلهای دو، سه و چهار غلتکی ساخته میشوند. مدل سه غلتکی در کارگاههای ساخت مخزن و لوله کاربرد دارد و مدل چهار غلتکی میتواند با مهار بهتر ورق، خمکاری اولیه لبهها و تکرارپذیری فرایند را آسانتر کند.
در نتیجه، هنگام جستجوی عبارت «دستگاه نورد ورق»، باید مشخص شود منظور تجهیزات تولید ورق فولادی است یا دستگاهی که برای خمکاری ورقهای آماده استفاده میشود.
کاربرد دستگاه نورد ورق در صنایع مختلف
دستگاه نورد ورق آهن و سایر فلزات، از تجهیزات اصلی زنجیره تولید محصولات فلزی محسوب میشود. این دستگاهها امکان تولید ورق با ضخامتهای متنوع و همچنین ساخت قطعات منحنی را برای صنایع مختلف فراهم میکنند.
تولید ورقهای فولادی
یکی از مهمترین کاربردهای دستگاه نورد، تولید ورقهای گرم و سرد است. در این خطوط، ضخامت ماده اولیه کاهش پیدا میکند و ورق برای مراحل بعدی مانند اسیدشویی، نورد سرد، برش و پوششدهی آماده میشود.
بخشی از ورقهای تولیدشده در مراحل بعد وارد خطوط گالوانیزاسیون میشوند. در این فرایند، پوششی از روی روی سطح فولاد ایجاد میشود تا مقاومت آن در برابر خوردگی افزایش یابد. بنابراین گالوانیزهکردن یک عملیات پوششدهی است و نباید با خود فرایند نورد اشتباه گرفته شود.
برای آشنایی با محصولات پوششدار میتوانید صفحه قیمت ورق گالوانیزه را بررسی کنید. همچنین مقاله نحوه تشخیص ورق گالوانیزه از ورق استیل تفاوت این دو محصول را توضیح میدهد.
تولید پروفیل و لوله فولادی
ورقهای فولادی تولیدشده در خطوط نورد، ماده اولیه بسیاری از کارخانههای لوله و پروفیلسازی هستند. در این واحدها، نوار فولادی از مجموعهای از غلتکهای فرمدهنده عبور کرده و بهتدریج به مقطع موردنظر تبدیل میشود.
این عملیات با نام رولفرمینگ شناخته میشود و با نورد کاهشی ضخامت تفاوت دارد. قوطیهای مربع و مستطیل، برخی پروفیلهای باز و لولههای درزجوش از محصولاتی هستند که با استفاده از ورق و فرایندهای فرمدهی تولید میشوند.
نوع ورق اولیه، ضخامت و کیفیت تولید آن بر ویژگیهای محصول نهایی اثر میگذارد. به همین دلیل، هنگام بررسی قیمت پروفیل باید علاوه بر ابعاد، به ضخامت و مشخصات ورق مصرفی نیز توجه کرد.
ساخت مخازن و تجهیزات صنعتی
در صنایع نفت، گاز، پتروشیمی و ساخت تجهیزات صنعتی، دستگاههای رولکن ورق برای تولید بدنه مخازن، پوسته دیگهای بخار و قطعات استوانهای به کار میروند.
در این کاربردها، ورق تخت ابتدا برشکاری و آمادهسازی شده و سپس با عبور از دستگاه رولکن به انحنای موردنظر میرسد. پس از شکلدهی نیز ممکن است عملیات جوشکاری، اصلاح گردی و کنترل ابعادی انجام شود.
خودروسازی و لوازم خانگی
صنایع خودروسازی و لوازم خانگی از مصرفکنندگان مهم ورقهای نورد سرد و گرم هستند. قطعات بدنه خودرو، پوششهای فلزی، کابینتها و بدنه تجهیزات خانگی به ورقهایی با مشخصات کنترلشده نیاز دارند.
در این صنایع، کیفیت سطح، قابلیت شکلدهی، استحکام و یکنواختی ضخامت ورق اهمیت زیادی دارد؛ زیرا کوچکترین تغییر در مشخصات ماده اولیه ممکن است بر عملیات پرسکاری و مونتاژ تأثیر بگذارد.
مزایا و معایب دستگاه نورد ورق
استفاده از دستگاه نورد ورق در مقایسه با بسیاری از روشهای دیگر شکلدهی فلزات، امکان تولید پیوسته و کنترلشده را فراهم میکند. بااینحال، بهرهبرداری از این تجهیزات به سرمایهگذاری، نگهداری و کنترل فنی مناسب نیاز دارد.
مهمترین مزایای دستگاه نورد ورق عبارتاند از:
- ظرفیت تولید بالا: امکان تولید حجم قابلتوجهی از ورق در خطوط صنعتی وجود دارد.
- کنترل ابعاد: با تنظیم غلتکها و تجهیزات کنترلی میتوان ضخامت خروجی را در محدوده مشخصی نگه داشت.
- تنوع محصولات: دستگاههای مختلف نورد قابلیت تولید ورقهایی با ضخامت و ویژگیهای متفاوت را دارند.
- امکان اتوماسیون: سیستمهای پیشرفته کنترل میتوانند خطای انسانی و تغییرات ناخواسته فرایند را کاهش دهند.
در مقابل، هزینه اولیه بالای خطوط تولید، مصرف انرژی، استهلاک غلتکها و نیاز به تعمیرات تخصصی از محدودیتهای این تجهیزات هستند.
همچنین تنظیم نامناسب دستگاه ممکن است باعث ایجاد عیوبی مانند موجدارشدن ورق، تغییر ضخامت، ترک لبه یا آسیب سطحی شود. به همین دلیل، کنترل کیفیت و نگهداری منظم نقش مهمی در عملکرد دستگاه دارند.
نکات مهم در انتخاب دستگاه نورد ورق
انتخاب دستگاه نورد مناسب به نوع فعالیت صنعتی و مشخصات محصول موردنظر بستگی دارد. پیش از خرید یا راهاندازی دستگاه باید مشخص شود که هدف، کاهش ضخامت ورق است یا ایجاد انحنا و فرمدهی آن.
برای انتخاب دستگاه نورد ورق، بررسی معیارهای زیر ضروری است:
ضخامت و عرض ورق: ظرفیت دستگاه باید با حداکثر ضخامت و عرض کاری موردنیاز متناسب باشد. افزایش ضخامت یا استحکام فلز معمولاً به نیروی بیشتری نیاز دارد.
جنس مواد اولیه: فولاد کربنی، فولاد زنگنزن و آلیاژهای دیگر رفتار یکسانی در برابر تغییر شکل ندارند. ظرفیت اعلامشده برای یک جنس مشخص را نباید بدون بررسی به جنس دیگری تعمیم داد.
دقت موردنیاز: در تولید ورقهای نازک و قطعات حساس، کنترل ضخامت، کیفیت سطح و تکرارپذیری اهمیت بیشتری پیدا میکند.
نوع سیستم کنترل: دستگاههای دستی، مکانیکی، هیدرولیکی و CNC از نظر سطح اتوماسیون، هزینه و نیاز به مهارت اپراتور متفاوتاند.
هزینه تعمیر و نگهداری: دسترسی به قطعات یدکی، کیفیت غلتکها، خدمات فنی و هزینه انرژی نیز باید در تصمیمگیری لحاظ شود.
در دستگاههای رولکن، علاوه بر این موارد باید حداقل قطر قابلنورد، قابلیت پیشخمکردن لبهها و امکان تولید قطعات مخروطی نیز بررسی شود.
جمعبندی
دستگاه نورد ورق یکی از مهمترین تجهیزات شکلدهی فلزات است که در تولید ورق فولادی و ساخت قطعات صنعتی کاربرد دارد. این دستگاه با استفاده از غلتکهای چرخان، امکان کاهش ضخامت یا تغییر شکل ورق را فراهم میکند.
دستگاههای نورد دو، سه، چهار و چندغلتکی در خطوط تولید فولاد به کار میروند؛ درحالیکه تجهیزات رولکن برای خمکاری ورق و تولید قطعات منحنی طراحی شدهاند. همچنین نورد گرم و سرد از نظر دمای فرایند، کیفیت سطح و ویژگیهای محصول خروجی متفاوتاند.
شناخت این تفاوتها به انتخاب مناسب مواد اولیه و تجهیزات صنعتی کمک میکند. برای بررسی نرخ روز محصولات فولادی نیز میتوان از صفحه قیمت آهن و صفحات تخصصی محصولات آهنگر استفاده کرد.
سوالات متداول
- آیا دستگاه نورد ورق همان دستگاه خمکن ورق است؟
خیر. دستگاه نورد کاهشی با اعمال فشار ضخامت فلز را کاهش میدهد، اما دستگاه رولکن یا خمکن ورق با ایجاد انحنا، ورق تخت را به شکل استوانه، مخروط یا قوس تبدیل میکند. - تفاوت دستگاه نورد ورق سه غلطک و چهار غلطک چیست؟
در دستگاههای رولکن، مدل سه غلتکی معمولاً ساختار سادهتری دارد؛ درحالیکه مدل چهار غلتکی با مهار بهتر ورق، امکان پیشخمکردن لبهها و تولید قطعات تکراری را آسانتر میکند. البته عملکرد دقیق به طراحی دستگاه بستگی دارد. - دستگاه نورد ورق برای چه ضخامتهایی مناسب است؟
محدوده ضخامت قابلنورد به طراحی دستگاه، قطر و طول غلتکها، جنس فلز و ظرفیت موتور یا سیستم هیدرولیک بستگی دارد. بنابراین نمیتوان یک محدوده ثابت برای تمام دستگاهها اعلام کرد. - آیا با دستگاه نورد ورق میتوان ورق استیل را شکل داد؟
بله. دستگاههای مناسب میتوانند برای نورد یا خمکاری ورق استنلس استیل استفاده شوند. بااینحال، به دلیل تفاوت استحکام و رفتار تغییر شکل فولاد زنگنزن، ظرفیت دستگاه و شرایط فرایند باید متناسب با نوع آلیاژ انتخاب شود.